




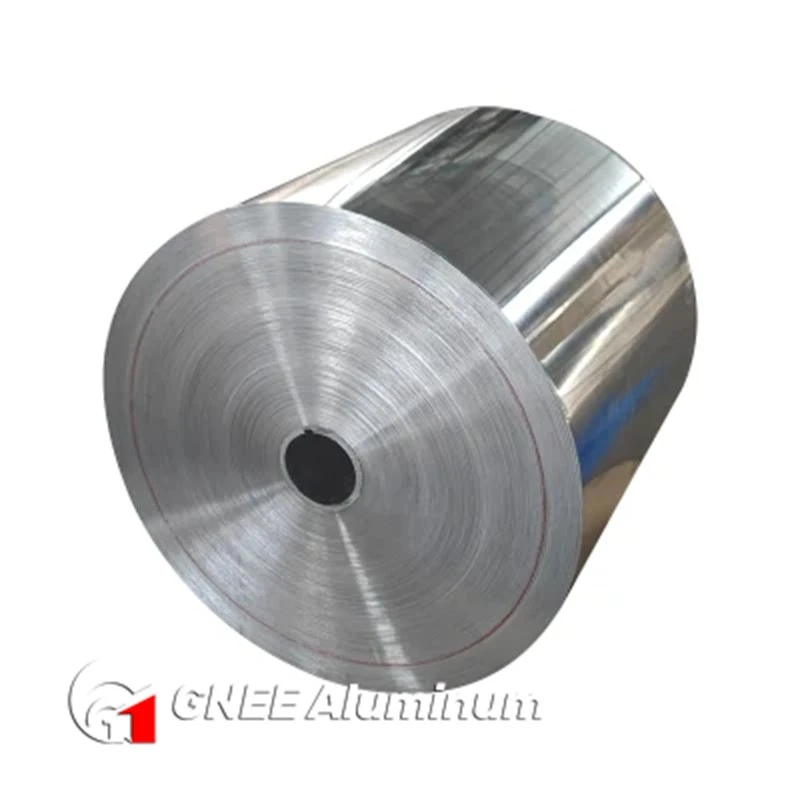
Overfladen af kommunikationstråd har brug for et lag Alu -spole for at spille rollen som afskærmning og barriere, så det kan også kaldes kabelafskærmningsfolie. Denne form for Alu -spole er generelt lavet af let industrielt rent aluminium på 1145 kvaliteter. Efter kontinuerlig støbning og rullende, varm rullende, skæring og annealing grundigt, leveres det henholdsvis til trådfolieforbindelsesfabrikken i henhold til den længde, der kræves af brugerne. Alu -spolen er belagt med plastfilm på navnet og skåret i mange små strimler i spoler og plader for at levere trådfabrikken. Fordi denne form for kombineret Alu -spole har fordelene ved let kvalitet og god beskyttende barriereeffekt.
Kabelfolie fremstilles ved at fastgøre speciel plastfilm ({{0}}. 058mm tyk) til de øvre og nedre overflader på 0. 15-0. 20 mm tyk alu -spole. Der er to klæbemetoder: tør sticking og våd klæbning. Den tørre metode er at stikke filmen på den høje temperatur (200 grader) rullepresning. Våd metode er limning. På nuværende tidspunkt bruges de fleste tørre metoder. Efter at plastfilmen er knyttet, er filmen revet af fra Alu -spolen med specielle instrumenter til at bestemme den bonding -faste grad af plastfilmen. Disse måledata er meget vigtige, kendt som skrælstyrken. I henhold til kommunikationskabelindustristandarden (kode YD/T 723. 2-94), bør styrken ikke være mindre end 6,13N/cm; Derudover bør den termiske bindingsstyrke ikke være mindre end 17,5N/cm. Overfladekvaliteten af Alu -spolen er den vigtigste faktor, der påvirker skrælstyrken, og de vigtigste overfladekvalitetsproblemer er olieplads, korrosion og peroxid.
Faktorer, der påvirker overfladekvaliteten af kabelfolie og løsninger
Olieplet er det mest almindelige kvalitetsproblem på overfladen af Alu Coil. Hovedårsagen er, at rullende olie blandes med maskine eller rullende olie med høj kinematisk viskositet. Derudover er luftdysevinklen ved udgangen af møllen forkert, lufttrykket er for lille, og olien på foliebæltet blæses ikke rent. Løsningen er: (1) forhindrer olie blandet med rullende olie; ② Kontroller den kinematiske viskositet af rullende olie, ikke mere end 2,34 × 10⁻⁶ m²/s; Rollingolien skal opvarmes i koldt vejr; ④ Kontroller mængden af tilsætningsstoffer, 5%-7%; (5) Tilsæt to rækker med luftdyser ved udgangen af rullende mølle med to luftdyser på toppen og fire luftdyser i bunden og blæser fra midten til begge sider; ⑥ I det sidste rullende pas tørre manuelt olien på overfladen af Alu -spolen; ⑦ Alu spiralglødning, ophold på 200 grader i en periode, så den rullende olie fuldt flygtig.

Populære tags: 8011 Aluminiumsfolie til kabel, Kina 8011 Aluminiumsfolie til kabelproducenter, leverandører, fabrik